İllüzyonların Düşmanı OEE Nasıl Ortaya Çıktı?
İllüzyonların Düşmanı OEE Nasıl Ortaya Çıktı?
Bir fabrikada makinelerin sürekli çalışıyor olması, üretimin gerçekten verimli olduğu anlamına gelir mi?
Sahada makineler çalışıyor, operatörler yoğun, sevkiyat devam ediyor ve depolar ürünle doluyorsa işletmenin iyi performans gösterdiği düşünülebilir. Yani cevap ilk bakışta cevap “evet” gibi görünebilir.
Ancak biraz daha yakından baktığımızda farklı bir tabloyla karşılaşabiliriz:
Makine çalışıyordur ama olması gerekenden yavaştır. Üretim devam ediyordur ama küçük duruşlar nedeniyle sürekli kesintiye uğruyordur. Çok sayıda ürün çıkıyordur ama bu ürünlerin bir bölümü hatalıdır veya yeniden işleme alınmaktadır.
Yani hareket vardır, yoğunluk vardır; fakat gerçek anlamda verimlilik olmayabilir.
Danışmanlık çalışmalarımızda bir fabrikanın gerçek performansını görmek için kullandığımız en önemli göstergelerden biri olan OEE, tam olarak bu yanılsamayı ortadan kaldırmak için geliştirilmiştir.
OEE hangi ihtiyaçtan doğdu?
OEE, yani Overall Equipment Effectiveness – Toplam Ekipman Etkinliği, 1960’ların sonlarından itibaren Japonya’da gelişen Toplam Verimli Bakım (TPM) yaklaşımının temel performans göstergelerinden biri olarak ortaya çıktı.
İkinci Dünya Savaşı sonrasında Japon sanayisi üretim sistemlerini yeniden yapılandırırken önemli bir gerçekle karşılaştı:
Bir işletme Kanban, Tam Zamanında Üretim veya tek parça akış gibi yöntemleri uygulayabilir. Ancak üretim hattındaki makineler sık sık arıza yapıyor, planlanandan daha yavaş çalışıyor veya sürekli hatalı ürün üretiyorsa tüm sistem aksar.
Çünkü yalın bir üretim sistemi, güvenilir olmayan ekipmanlarla sürdürülemez.
Bu noktada Seiichi Nakajima’nın çalışmaları önemli bir dönüm noktası oldu. Nakajima, bakım faaliyetlerinin yalnızca bakım bölümüne bırakılmaması gerektiğini savundu. Ona göre makinenin performansından operatörler, bakım çalışanları, üretim yöneticileri ve ilgili destek birimleri birlikte sorumluydu.
Bu anlayış zamanla Toplam Verimli Bakım – TPM yaklaşımına dönüştü.
Ancak ortada hâlâ önemli bir soru vardı:
Bir makinenin ne kadar etkin kullanıldığını tek bir göstergeyle nasıl ölçebiliriz?
OEE bu soruya verilen cevaptır.
Bir makinenin çalışması neden yeterli değildir?
Geleneksel üretim raporlarında çoğu zaman yalnızca makinenin kaç saat çalıştığına bakılır.
Örneğin sekiz saatlik vardiyada yedi saat çalışan bir makinenin verimliliği yüzde 87,5 olarak raporlanabilir. Kâğıt üzerinde bu oran oldukça iyi görünür.
Fakat bu hesap iki önemli soruyu cevapsız bırakır:
- Makine çalıştığı süre boyunca hedeflenen hızda üretim yaptı mı?
- Üretilen parçaların tamamı ilk seferde kaliteli ürün olarak çıktı mı?
OEE, çalışma süresinin yanında üretim hızını ve ürün kalitesini de hesaba katar.
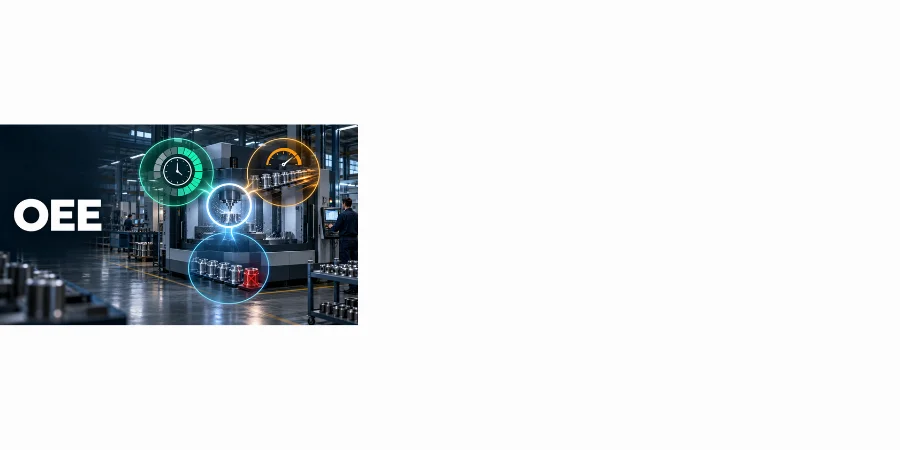
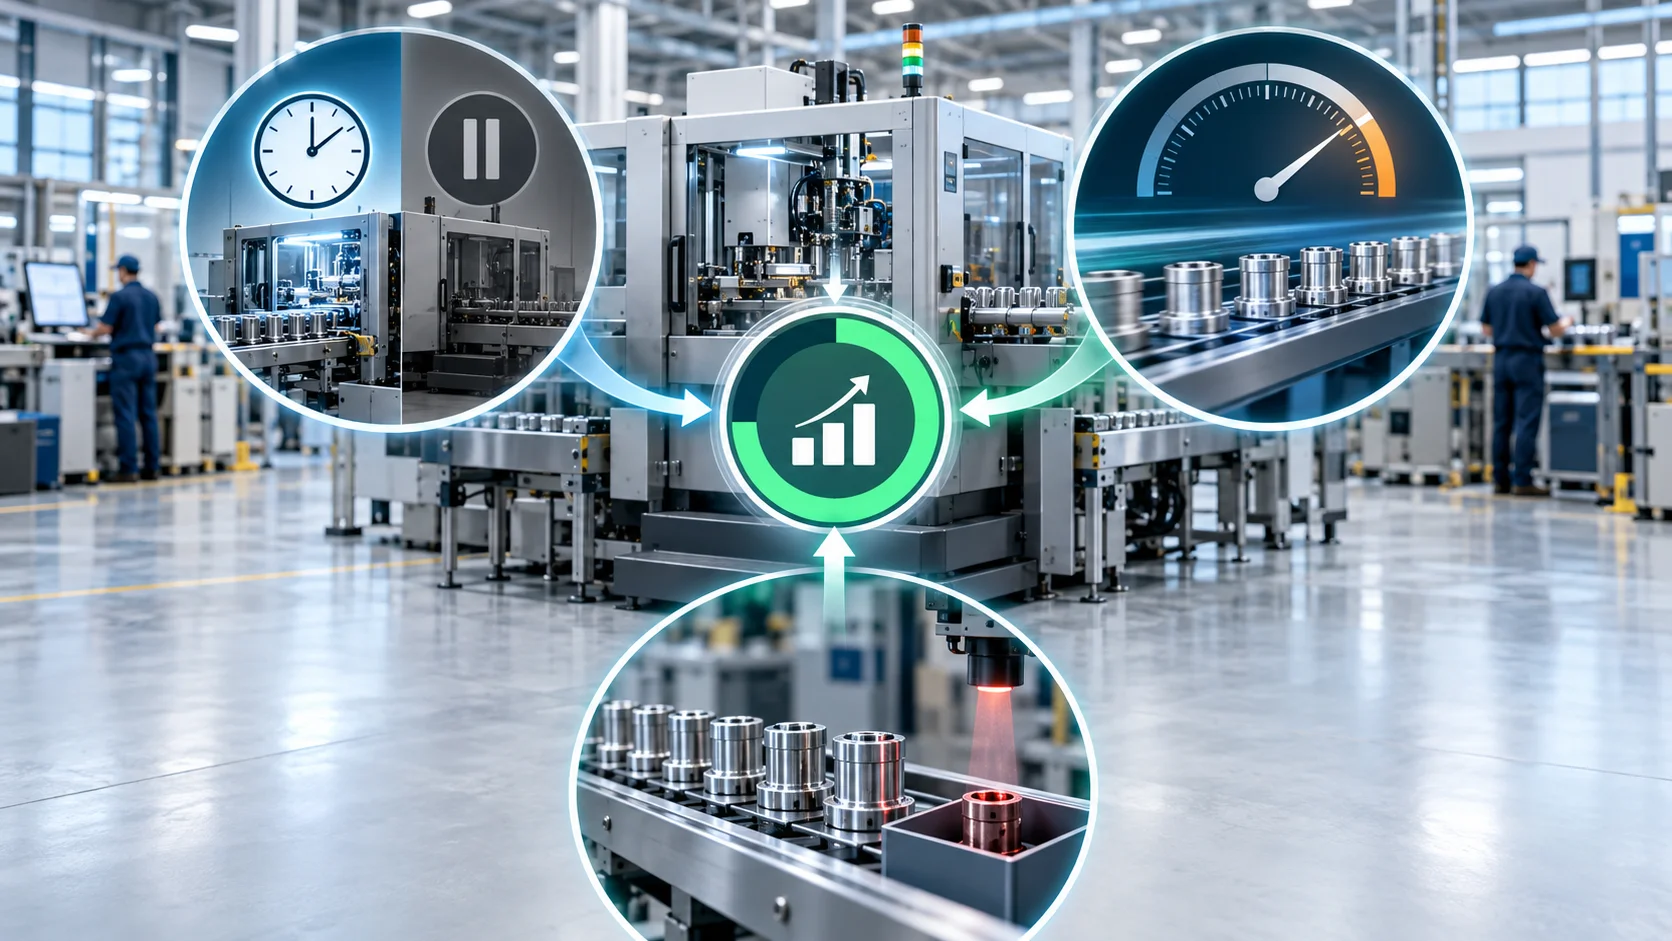
Bu nedenle üç temel bileşenden oluşur:
OEE=Kullanılabilirlik×Performans×Kalite
Kullanılabilirlik, planlanan üretim süresinin ne kadarında makinenin gerçekten üretim yaptığını gösterir.
Performans, makinenin çalıştığı süre içinde ideal çevrim hızına ne kadar yaklaştığını ölçer.
Kalite ise üretilen toplam ürünün ne kadarının ilk seferde sağlam ve kabul edilebilir olduğunu ortaya koyar.
Bu üç göstergeden herhangi biri düştüğünde gerçek ekipman etkinliği de düşer.
Altı Büyük Kayıp
Nakajima’nın yaklaşımında üretim performansını düşüren kayıplar altı ana başlık altında ele alınır. Bunlar, OEE’nin üç temel bileşeniyle doğrudan ilişkilidir.
Kullanılabilirlik kayıpları
- Ekipman arızaları ve plansız duruşlar
Makinenin arıza nedeniyle üretim yapamadığı sürelerdir.
- Model, kalıp ve ürün değişim süreleri
Ürün değişimleri sırasında yapılan hazırlık, ayar ve devreye alma çalışmalarından kaynaklanan kayıplardır. SMED çalışmaları özellikle bu sürelerin azaltılmasına odaklanır.
Performans kayıpları
- Küçük duruşlar ve boşta çalışma
Malzeme sıkışması, sensör hataları, kısa süreli beklemeler veya operatör müdahaleleri nedeniyle oluşan ve çoğu zaman kayıt altına alınmayan kayıplardır.
- Düşük hızda çalışma
Makinenin teknik veya tanımlanmış standart hızının altında çalıştırılmasıdır. Makine durmadığı için bu kayıp çoğu zaman görünmez kalır.
Kalite kayıpları
- Proses hataları, hurda ve yeniden işleme
Üretim sırasında ortaya çıkan uygunsuz ürünler, hurdalar ve yeniden işlem gerektiren parçalar bu kapsamdadır.
- Başlangıç ve devreye alma kayıpları
Makine ilk çalıştırıldığında, kalıp henüz tam olarak ayarlanmadığında veya proses kararlı hâle gelene kadar oluşan firelerdir.
OEE’nin en güçlü yönlerinden biri, bu kayıpları görünür hâle getirmesidir. Çünkü ölçülmeyen küçük kayıplar zaman içinde büyük kapasite kayıplarına dönüşebilir.
OEE kurumsal illüzyonu nasıl ortadan kaldırır?
Sekiz saatlik vardiyada yedi saat çalışan bir makineyi ele alalım. Yalnızca çalışma süresine bakarsak sonuç oldukça başarılı görünür. Kullanılabilirlik oranı 7/8 = 87,5 olur.
Ancak makine çalıştığı süre içinde hedeflenen hızın yalnızca yüzde 70’ine ulaşmış olsun. Ayrıca üretilen parçaların yüzde 10’u hatalı veya yeniden işlem gerektiriyor olsun.
Bu durumda:
- Kullanılabilirlik: %87,5
- Performans: %70
- Kalite: %90
Gerçek OEE değeri ise:
0,875×0,70×0,90=%55,10
İlk raporda yüzde 87,5 verimli görünen makinenin gerçek toplam etkinliği yalnızca yüzde 55,1’dir.
OEE’nin yönetim açısından yarattığı asıl fark budur. Tek bir başarılı oranı öne çıkarmak yerine, kayıpların tamamını aynı hesap içinde gösterir.
Makinenin çalışıyor görünmesi artık yeterli değildir. Ne kadar süre çalıştığı, hangi hızda üretim yaptığı ve ne kadar kaliteli ürün çıkardığı birlikte değerlendirilir.
“Yeni makine almalıyız” demeden önce
Sahada sık karşılaştığımız cümlelerden biri şudur:
“Kapasitemiz yetmiyor, yeni makine yatırımı yapmalıyız.”
Oysa birçok işletmede sorun makine sayısının yetersizliği değil, mevcut makinelerin kayıplar nedeniyle etkin kullanılamamasıdır.
Plansız duruşlar, uzun ayar süreleri, küçük beklemeler, hız kayıpları, hatalı üretim ve yeniden işlemler doğru biçimde ölçülmediğinde işletme kendisini tam kapasitede çalışıyor zannedebilir.
Bu nedenle yatırım kararından önce şu sorular mutlaka sorulmalıdır:
- Mevcut makinelerin gerçek OEE seviyesi nedir?
- En büyük kapasite kaybı hangi ekipmanda oluşmaktadır?
- Kayıp kullanılabilirlikten mi, performanstan mı, kaliteden mi kaynaklanmaktadır?
- Küçük duruşlar düzenli olarak kayıt altına alınıyor mu?
- İdeal çevrim süreleri doğru ve güncel mi?
- Yeniden işlenen ürünler kalite kaybına dâhil ediliyor mu?
- Yeni yatırım yapmadan önce mevcut kapasitede ne kadar iyileştirme alanı bulunuyor?
Bu sorular cevaplanmadan alınan yatırım kararları, mevcut verimsizliğin üzerine yeni kapasite eklemekten öteye geçmeyebilir.
OEE sadece bir puan değildir
OEE’yi yalnızca aylık rapora yazılan bir yüzde olarak görmek önemli bir hatadır.
Asıl amaç yüksek bir OEE değeri ilan etmek değil, kayıpların nerede oluştuğunu anlamak ve doğru iyileştirme çalışmalarını başlatmaktır.
Örneğin:
- Kullanılabilirlik düşükse arıza yönetimi, planlı bakım ve TPM çalışmalarına,
- Performans düşükse çevrim sürelerine, küçük duruşlara, malzeme akışına ve standart işe,
- Kalite düşükse proses şartlarına, FMEA’ya, kök neden analizine ve hata önleme çalışmalarına odaklanılmalıdır.
Dolayısıyla OEE, tek başına bir sonuç göstergesi değil; aynı zamanda işletmenin hangi problemi önce çözmesi gerektiğini gösteren bir yönetim aracıdır.
OEE hesaplamak için yalnızca bir yazılıma veya hazır bir Excel tablosuna sahip olmak yeterli değildir.
Planlı üretim süresi, duruş nedenleri, ideal çevrim süresi, toplam üretim miktarı, sağlam ürün ve yeniden işlem miktarı doğru tanımlanmalıdır. Operatörlerin aynı kaybı farklı isimlerle kaydetmesi veya kısa duruşların hiç kaydedilmemesi, sonucu güvenilmez hâle getirir.
Bu nedenle OEE uygulamasından önce veri toplama standartları oluşturulmalı, kayıp kodları sadeleştirilmeli ve sahadaki çalışanlara neden veri toplandığı açıkça anlatılmalıdır.
OEE’nin gücü karmaşık olmasından değil, fabrikanın gerçeklerini sade ve karşılaştırılabilir bir biçimde ortaya koymasından gelir.
Makine çalışıyor olabilir; fakat yavaş çalışıyorsa kapasite kaybediyorsunuz.
Üretim miktarı yüksek olabilir; fakat ürünlerin bir bölümü yeniden işleniyorsa kaynak tüketiyorsunuz.
Çalışanlar sürekli yoğun olabilir; fakat küçük duruşlar ve beklemeler görünmüyorsa gerçek kapasitenizi bilmiyorsunuz.
OEE bütün bu kayıpları görünür hâle getirir ve işletmeye şu soruyu sordurur:
“Gerçekten kapasitemiz mi yetersiz, yoksa mevcut kapasitemizi mi kaybediyoruz?”
Seiichi Nakajima’nın üretim dünyasına bıraktığı en önemli miraslardan biri budur: Performans, izlenimlerle değil; kullanılabilirlik, hız ve kalite verileriyle yönetilmelidir.
Çünkü standart yoksa sağlıklı ölçüm yapılamaz. Ölçüm yoksa kayıplar görülemez. Kayıplar görülmeden de kalıcı gelişim sağlanamaz.
Sevgilerimle,